
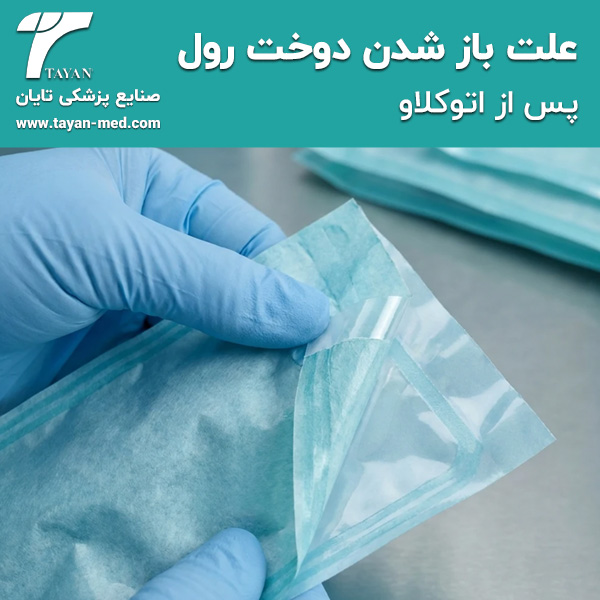
باز شدن دوخت رول پس از اتوکلاو فقط یک ایراد ظاهری نیست؛ این اتفاق یکپارچگی بسته را مختل میکند و اجازه نمیدهد محتویات آن برای مصرف استریل پذیرفته شوند. حتی اگر چرخه دستگاه بدون هشدار پایان یافته و نشانگر شیمیایی تغییر رنگ داده باشد، بسته بازشده قابلاعتماد نیست. مسئله مهم این است که منشأ خرابی همیشه اتوکلاو نیست؛ گاهی نقصی که هنگام دوخت ایجاد شده، تازه پس از مواجهه با شرایط چرخه آشکار میشود.
برای بررسی باز شدن دوخت رول باید مسیر بستهبندی را از انتخاب محصول تا تخلیه بار دنبال کرد. تنظیمات سیلر، وضعیت دهانه، حجم ابزار، سازگاری چرخه و نحوه جابهجایی، همگی میتوانند دخیل باشند. افزایش خودسرانه دمای دوخت یا تعویض فوری برند، بدون شناخت علت، ممکن است مشکل را تکرار کند. تشخیص درست از مشخصکردن محل جدایش و بررسی الگوی خرابی در بستههای مختلف آغاز میشود. در برای آشنایی با علت باز شدن دوخت رول پس از اتوکلاو در این مقاله سایت شرکت تایان طب خاورمیانه با ما همراه باشید.
باز شدن دوخت رول از کدام ناحیه اتفاق افتاده است؟
نخست مشخص کنید جدایش مربوط به درزهای طولی کارخانهای است یا دوخت انتهایی ایجادشده در مرکز. این تفاوت، مسیر بررسی را تغییر میدهد. باز شدن دوخت رول در قسمت انتهایی، توجه را به سیلر و آمادهسازی دهانه معطوف میکند؛ خرابی درز کارخانهای نیز بررسی محصول، شرایط استفاده و تنش واردشده بر بسته را ضروری میسازد. هیچکدام بهتنهایی علت قطعی را اثبات نمیکنند.
پارگی کاغذ بسته بندی استریل یا فیلم در کنار درز را نیز از جداشدن سطوح اتصال تفکیک کنید. ممکن است دوخت همچنان برقرار باشد، اما ماده بستهبندی در مجاورت آن آسیب دیده باشد. آنچه بهعنوان باز شدن دوخت رول گزارش میشود، گاهی ناشی از فشار ابزار، آسیب حرارتی یا جابهجایی نامناسب است. ثبت تصویر و نگهداری نمونه معیوب، به تشخیص دقیقتر و گفتوگوی مستند با تأمینکننده کمک میکند.
الگوی تکرار خرابی اطلاعات مهمی دارد. آیا مشکل فقط در یک اندازه رول، یک دستگاه سیلر، یک بچ محصول یا یک نوبت اتوکلاو دیده میشود؟ آیا همه بستهها آسیب دیدهاند یا فقط بستههای حجیم؟ برای ریشهیابی باز شدن دوخت رول، این اطلاعات را همراه با مشخصات چرخه و تنظیمات دوخت ثبت کنید. نتیجهگیری بر اساس یک بسته، بدون بررسی شرایط مشابه، قابلاتکا نیست.
نقش دما، فشار و زمان تماس در کیفیت اتصال
دوخت حرارتی حاصل هماهنگی دما، فشار و زمان تماس است. حرارت ناکافی ممکن است اتصالی ایجاد کند که پیش از اتوکلاو سالم به نظر برسد، اما تحمل شرایط فرایند را نداشته باشد. در بررسی باز شدن دوخت رول، تنظیمات را با دستورالعمل همان محصول و دستگاه مقایسه کنید. یک دمای عمومی برای تمام رولها وجود ندارد و تنظیم موفق یک محصول، الزاماً برای محصول دیگر مناسب نیست.
حرارت بیشازحد نیز راهحل مطمئنی نیست. دمای نامناسب میتواند موجب تغییر شکل فیلم، آسیب مواد یا اختلال در بازشدن کنترلشده بسته شود. فشار نامتوازن، فرسودگی قطعات و ناهماهنگی سطوح تماس نیز احتمال اتصال غیریکنواخت را افزایش میدهند. بنابراین، باز شدن دوخت رول را نباید صرفاً با بالابردن دما اصلاح کرد؛ سلامت مکانیکی دستگاه و وضعیت کالیبراسیون آن نیز باید بررسی شود.
در سیلر پیوسته، سرعت عبور بر زمان تماس حرارتی اثر میگذارد؛ در مدل فکی، مدت تماس فک اهمیت دارد. شروع کار پیش از پایدارشدن دستگاه یا تغییر سرعت بدون ارزیابی میتواند کیفیت اتصال را تغییر دهد. برای کنترل باز شدن دوخت رول، پارامترهای تأییدشده را ثبت کنید و آزمونهای مناسب کیفیت درز را طبق روش مرکز انجام دهید؛ کشیدن دستی یک نمونه، جایگزین ارزیابی معتبر نیست.
از این بخش بخوانید: تست نفوذ رنگ برای بررسی دوخت رول استریل
پیشگیری از باز شدن دوخت رول را آمادهسازی دهانه و تناسب اندازه
دهانه رول استریل بخار باید پیش از دوخت صاف، خشک و بدون آلودگی باشد. چین، رطوبت یا قرارگرفتن جسم خارجی در مسیر اتصال میتواند پیوستگی درز را مختل کند. گاهی علت باز شدن دوخت رول، نقصی موضعی در همین ناحیه است، نه تنظیم نامناسب کل دستگاه. قرارگرفتن برچسب، محافظ ابزار یا بخشی از وسیله در مسیر دوخت نیز باید در بررسی اولیه کنترل شود.
رول کوچک یا برش کوتاه، فضای کافی برای جایگیری ابزار و ایجاد اتصال مناسب باقی نمیگذارد. وقتی دهانه فقط با کشیدن فیلم و کاغذ بسته میشود، درز از ابتدا تحت تنش قرار دارد. احتمال باز شدن دوخت رول در چنین شرایطی بیشتر میشود. اندازه بسته باید با ابعاد نهایی ابزار، محافظهای موردنیاز و فضای لازم برای دوخت و بازکردن مطابق راهنمای محصول تناسب داشته باشد.
در رول کاستدار، ناحیه چینها ساختاری چندلایه دارد و کیفیت اتصال آن باید جداگانه مورد توجه قرار گیرد. تنظیمات مناسب رول تخت، بدون بررسی، به مدل کاستدار قابلتعمیم نیست. برای پیشگیری از باز شدن دوخت رول، سازگاری دستگاه با ساختار بستهبندی را تأیید کنید. ابزارهای سنگین یا مجموعههای حجیم نیز ممکن است به سیستم بستهبندی دیگری نیاز داشته باشند؛ افزایش عرض همیشه کافی نیست.
سازگاری رول، چرخه بخار و شرایط بارگذاری
رول باید برای استریلیزاسیون بخار و شرایط چرخه انتخابشده مناسب باشد. ظاهر مشابه محصولات به معنی یکسانبودن ساختار فیلم، پوشش اتصال یا محدودیتهای مصرف نیست. اگر باز شدن دوخت رول پس از تغییر محصول آغاز شده، مشخصات فنی و شرایط دوخت آن را دوباره بررسی کنید. وضعیت نگهداری و سلامت رول پیش از مصرف نیز اهمیت دارد و باید با دستورالعمل سازنده مطابقت داشته باشد.
چرخه اتوکلاو باید با ابزار و بستهبندی سازگار باشد. انحراف در پارامترهای فرایند، اشکال در عملکرد دستگاه یا تغییرات فشار خارج از شرایط تأییدشده میتواند در آسیب بسته نقش داشته باشد. بااینحال، باز شدن دوخت رول بهتنهایی اثباتکننده خرابی اتوکلاو نیست. سوابق چرخه، هشدارها و وضعیت سرویس باید همراه با شواهد مربوط به دوخت و محصول بررسی شوند، نه جدا از آنها.
بارگذاری فشرده، فشار بستههای سنگین و تماس نامناسب ابزار با درز، تنش مکانیکی ایجاد میکند. همچنین جابهجایی زودهنگام یا خشن بستههای داغ میتواند به آسیب منجر شود. در بررسی باز شدن دوخت رول، وضعیت خشکشدن و شیوه تخلیه را نیز ارزیابی کنید. بسته مرطوب یا آسیبدیده نباید برای مصرف استریل پذیرفته شود؛ خشکشدن بعدی آن نیز بهخودیخود اعتبار بسته را بازنمیگرداند.
سخن پایانی
باز شدن دوخت رول نیازمند کنارگذاشتن بسته از مصرف و بررسی مستند علت است. چسباندن محل بازشدگی، دوخت مجدد همان بسته یا اتکا به تغییر رنگ نشانگر، مشکل اعتبار استریلیتی را حل نمیکند. محتویات باید مطابق روش مصوب مرکز و دستورالعملهای مربوط تعیین تکلیف و بازفرآوری شوند. دامنه بررسی بستههای مرتبط نیز باید بر اساس شواهد و احتمال وجود نقص مشترک مشخص شود.
اقدام اصلاحی زمانی ارزش دارد که اثربخشی آن کنترل شود. پس از رفع علت احتمالی، کیفیت درز پیش و پس از چرخه مناسب ارزیابی و نتایج ثبت شود. برای کاهش تکرار باز شدن دوخت رول، آموزش کارکنان، نگهداری سیلر و کنترل تغییر محصول ضروری است. هر تغییر مؤثر در مواد، تجهیزات یا فرایند باید پیش از استفاده گسترده بررسی شود، نه پس از مشاهده دوباره خرابی.
برای دریافت مشاوره جهت انتخاب بهتر محصول با کارشناسان واحد فروش شرکت تایان طب خاورمیانه تماس بگیرید. به یاد داشته باشید که انتخاب مناسب فقط به قیمت یا ظاهر درز وابسته نیست؛ بستهبندی باید در شرایط واقعی مرکز عملکرد قابلقبول داشته باشد و این عملکرد با کنترل و مستندسازی تأیید شود.


